超声波探伤
超声波,我们在日常生活、工作中都经常用到,但不知道大家对“
超声波探伤”是否知道呢?本文收集整理了一些资料,希望本文能对各位读者有比较大的参考价值。
 超声波探伤
超声波在介质中传播时有多种波型,检验中最常用的为纵波、横波、表面波和板波。用纵波可探测金属铸锭、坯料、中厚板、大型锻件和形状比较简单的制件中所存在的夹杂物、裂缝、缩管、白点、分层等缺陷;用横波可探测管材中的周向和轴向裂缝、划伤、焊缝中的气孔、夹渣、裂缝、未焊透等缺陷;用表面波可探测形状简单的制件上的表面缺陷;用板波可探测薄板中的缺陷。
主要特性
超探仪是一种便携式工业无损探伤仪器,它能够快速便捷、无损伤、精确地进行工件内部多种缺陷(裂纹、夹杂、折叠、气孔、砂眼等)的检测、定位、评估和诊断。既可以用于实验室,也可以用于工程现场。本仪器能够广泛地应用在制造业、钢铁冶金业、金属加工业、化工业等需要缺陷检测和质量控制的领域,也广泛应用于航空航天、铁路交通、锅炉压力容器等领域的在役安全检查与寿命评估。它是无损检测行业的必备。
(1)超声波在介质中传播时,在不同质界面上具有反射的特性,如遇到缺陷,缺陷的尺寸等于或大于超声波波长时,则超声波在缺陷上反射回来,探伤仪可将反射波显示出来;如缺陷的尺寸甚至小于波长时,声波将绕过缺陷而不能反射;
(2)波声的指向性好,频率越高,指向性越好,以很窄的波束向介质中辐射,易于确定缺陷的位置.
(3)超声波的传播能量大,如频率为1MHZ(1兆赫兹)的超生波所传播的能量,相当于振幅相同而频率为1000HZ(赫兹)的声波的100万倍。
主要优点
①穿透能力强,探测深度可达数米;
②灵敏度高,可发现与直径约十分之几毫米的空气隙反射能力相当的反射体;可检测缺陷的大小通常可以认为是波长的1/2。
③在确定内部反射体的位向、大小、形状及等方面较为准确;
④仅须从一面接近被检验的物体;
⑤可立即提供缺陷检验结果;
⑥操作安全,设备轻便。
主要缺点
①要由有经验的人员谨慎操作;
②对粗糙、形状不规则、小、薄或非均质材料难以检查;
③对所发现缺陷作十分准确的定性、定量表征仍有困难;
④. 不适合有空腔的结构;
⑤. 除非拍照,一般少有留下追溯性材料。
波段介绍
人耳能够感受到频率高于20赫兹,低于20000赫兹的弹性波,所以在这个频率范围内的弹性波又叫声波。频率小于20赫兹的弹性波又叫次声波,频率高于20000赫兹的弹性波叫做超声波。次声波和超声波人耳都不能感受。
利用材料及其缺陷的声学性能差异对超声波传播的影响来检验材料内部缺陷的无损检验方法。广泛采用的是观测声脉冲在材料中反射情况的超声脉冲反射法,此外还有观测穿过材料后的入射声波振幅变化的穿透法等。常用的频率在0.5~5MHz之间。
常用的检验仪器为 A型显示脉冲反射式超声波探伤仪。根据仪器示波屏上反射信号的有无、反射信号和入射信号的时间间、反射信号的高度,可确定反射面的有无、其所在位置及相对大小。
仪器介绍
在A型探伤仪的基础上发展而成的 B型、C型探伤仪,可得到不同方向反射面的信号,也可将B型、C型显示组合以得到材料的内部反射面的三维显示图。上述各种探伤仪均利用脉冲电信号激励压电换能器发射超声波,但也可用涡流声换能器来检验导电材料。这种换能器的换能过程在被探伤件表面进行,无须与材料接触,也不需要耦合剂,就可检验表面粗糙和温度高至500℃以上的金属材料,在冶金工业中应用较多。
超声波在材料中传播,由于吸收和散射等,强度会衰减,因此测量在诸如真空自耗炉中熔炼的合金材料中的衰减,有可能无损地了解材料组织均匀性的情况。
脉冲反射式超声波法同其他无损检验方法相比
应用
超声波探伤在钢闸门检测上的应用
钢闸门在水利工程中大量使用,主要以优质钢板为基材,通过
焊接手段制做而成,表面采用橡胶止水、防腐方式为表面进行喷沙除锈及热喷锌,广泛应用于水电站、水库、排灌、河道、环境保护、污水处理、水产养殖等水利工程。钢闸门的焊接质量直接关系到闸门下游人民群众生命、财产的安全,因此刚闸门的焊接质量和焊接检测方法至关重要。超声波探伤作为无损检测检测方法之一,是在不破坏加工表面的基础上,应用超声波仪器或设备来进行检测,既可以检查肉眼不能检查的工件内部缺陷,也可以大大提高检测的准确性和可靠性。
超声波是一种机械波,有很高的频率,频率比超过20 千赫兹,其能量远远大于振幅相同的可闻声波的能量,具有很强的穿透能力。用于探伤的超声波,频率为0.4- 25 兆赫兹,其中用得最多的是1- 5 兆赫兹。由于能够快速便捷、无损伤、精确地进行工件内部多种缺陷的检测、定位,并且超声波探伤具有探测距离大,探伤装置体积小,重量轻,便于携带到现场探伤,检测速度快,而且探伤中只消耗耦合剂和磨损探头,总的检测费用较低等特点,所以它的应用越来越广泛。
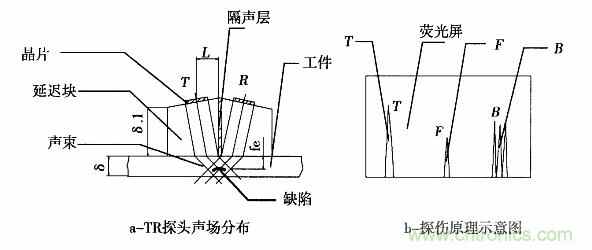
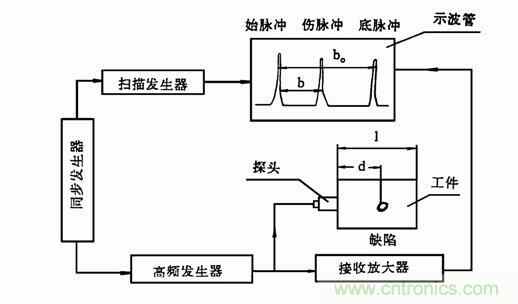
利用超声波探伤,主要有穿透法探伤和反射法探伤两种方式。穿透法探伤使用两个探头,一个用来发射超声波,一个用来接收超声波。检测时,两个探头分置在工件两侧,根据超声波穿透工件后能量的变化来判别工件内部质量。反射法探伤高频发生器产生的高频脉冲激励信号作用在探头上,所产生的波向工件内部传播,如工件内部存在缺陷,波的一部分作为缺陷波被反射回来,发射波的其余部分作为底波也将反射回来。根据发射波、缺陷波、底波相对于扫描基线的位置可确定缺陷位置;根据缺陷波的幅度可确定缺陷的大小;根据缺陷波的形状可分析缺陷的性质;如工件内部无缺陷,则只有发射波和底波。
探伤过程中,首先要了解图纸对焊接质量的技术要求。钢结构的验收标准是依据GB50205- 95《钢结构工程施工及验收规范》来执行的。标准规定:对于图纸要求焊缝焊接质量等级为一级时评定等级为Ⅱ级时规范规定要求做100%超声波探伤;对于图纸要求焊缝焊接质量等级为二级时评定等级为Ⅲ级时规范规定要求做20%超声波探伤;对于图纸要求焊缝焊接质量等级为三级时不做超声波内部缺陷检查。
在此值得注意的是超声波探伤用于全熔透焊缝,其探伤比例按每条焊缝长度的百分数计算,并且不小于200mm。对于局部探伤的焊缝如果发现有不允许的缺陷时,应在该缺陷两端的延伸部位增加探伤长度,增加长度不应小于该焊缝长度的10%且不应小于200mm,当仍有不允许的缺陷时,应对该焊缝进行100%的探伤检查。另外还应该知道待测工件母材厚度、接头型式及坡口型式。一般地母材厚度在8- 16mm 之间,坡口型式有I型、单V型、X型等几种形式。在弄清楚以上这此东西后才可以进行探伤前的准备工作。
在每次探伤操作前都必须利用标准试块(CSK- IA、CSK- ⅢA)校准仪器的综合性能,校准面板曲线,以保证探伤结果的准确性。
1)探测面的修整:应清除焊接工作表面飞溅物、氧化皮、凹坑及锈蚀等,光洁度一般低于▽4。焊缝两侧探伤面的修整宽度一般为大于等于2KT+50mm, (K:探头K值,T:工件厚度)。一般的根据焊件母材选择K值为2.5 探头。例如:待测工件母材厚度为10mm,那么就应在焊缝两侧各修磨100mm。
2)耦合剂的选择应考虑到粘度、流动性、附着力、对工件表面无腐蚀、易清洗,而且经济,综合以上因素选择浆糊作为耦合剂。
3)由于母材厚度较薄因此探测方向采用单面双侧进行
4)由于板厚小于20mm所以采用水平定位法来调节仪器的扫描速度。
5)在探伤操作过程中采用粗探伤和精探伤。为了大概了解缺陷的有无和分布状态、定量、定位就是精探伤。使用锯齿形扫查、左右扫查、前后扫查、转角扫查、环绕扫查等几种扫查方式以便于发现各种不同的缺陷并且判断缺陷性质。
6)对探测结果进行记录,如发现内部缺陷对其进行评定分析。焊接对头内部缺陷分级应符合现行国家标准GB11345- 89《钢焊缝手工超声波探伤方法和探伤结果分级》的规定,来评判该焊否合格。如果发现有超标缺陷,向车间下达整改通知书,令其整改后进行复验直至合格。一般的焊缝中常见的缺陷有:气孔、夹渣、未焊透、未熔合和裂纹等。到目前为止还没有一个成熟的方法对缺陷的性质进行准确的评判,只是根据荧光屏上得到的缺陷波的形状和反射波高度的变化结合缺陷的位置和焊接工艺对缺陷进行综合估判。
对于内部缺陷的性质的估判以及缺陷的产生的原因和防止措施大体有以下几点:
1) 气孔。单个气孔回波高度低,波形为单峰,较稳定。从各个方向探测,反射波大体相同,但稍一动探头就消失,密集气孔会出现一簇反射波,波高随气孔大小而不同,当探头作定点转动时,会出现此起彼落的现象。产生这类缺陷的原因主要是焊材未按规定温度干,焊条药皮变质脱落、焊芯锈蚀,焊丝清理不干净,手工焊时电流过大,电弧过长等。防止这类缺陷防止的措施有:不使用药皮开裂、剥落、变质及焊芯锈蚀的焊条,生锈的焊丝必须除锈后才能使用。所用焊接材料应按规定温度烘干,坡口及其两侧清理干净,并要选用合适的焊接电流、电弧电压和焊接速度等。
2) 夹渣。点状夹渣回波信号与点状气孔相似,条状夹。渣回波信号多呈锯齿状波幅不高,波形多呈树枝状,主峰边上有小峰,探头平移波幅有变动,从各个方向探测时反射波幅不相同。这类缺陷产生的原因有:焊接电流过小,速度过快,熔渣来不及浮起,被焊边缘和各层焊缝清理不干净,其本金属和焊接材料化学成分不当,含硫、磷较多等。防止措施有:正确选用焊接电流,焊接件的坡口角度不要太小,焊前必须把坡口清理干净,多层焊时必须层层清除焊渣;并合理选择运条角度焊接速度等。
3) 未焊透。反射率高,波幅也较高,探头平移时,波形较稳定,在焊缝两侧探伤时均能得到大致相同的反射波幅。其产生原因一般是:坡口纯边间隙太小,焊接电流太小或运条速度过快,坡口角度小,运条角度不对以及电弧偏吹等。防止措施有:合理选用坡口型式、装配间隙和采用正确的焊接工艺等。
4)未熔合。探头平移时,波形较稳定,两侧探测时,反射波幅不同,有时只能从一侧探到。其产生的原因:坡口不干净,焊速太快,电流过小或过大,焊条角度不对,电弧偏吹等。防止措施:正确选用坡口和电流,坡口清理干净,正确操作防止焊偏等。
5) 裂纹。回波高度较大,波幅宽,会出现多峰,探头平移时反射波连续出现波幅有变动,探头转时,波峰有上下错动现象。热裂纹产生的原因是:焊接时熔池的冷却速度很快,造成偏析;焊缝受热不均匀产生拉应力。防止措施:限制母材和焊接材料中易偏析元素和有害杂质的含量,主要限制硫含量,提高锰含量;提高焊条或焊剂的碱度,以降低杂质含量,改善偏析程度;改进焊接结构形式,采用合理的焊接顺序,提高焊缝收缩时的自由度。
 超声波探伤
(1)超声波的声束能集中在特定的方向上,在介质中沿直线传播,具有良好的指向性;
(2)超声波在介质中的传播过程中,会发生衰减和散射;
(3)超声波在异种介质的界面上将产生反射、折射和波型转换。利用这些特性,可以获得从缺陷界面反射回来的反射波,从而达到探测缺陷的目的;
(4)超声波的能量比声波大得多;
(5)超声波在固体中的传输损失小,探测深度大。由于超声波在异质界面上会发生反射、折射等现象,尤其不能通过气体与固体的界面。如果金属中有气孔、裂纹、分层之类的缺陷(缺陷中有气体)或夹渣之类的缺陷(缺陷中有异种介质),超声波传播到金属与缺陷的界面处,就会全部或部分被反射。反射回来的超声波被探头接收,通过仪器内部的电路处理,在仪器的荧光屏上就显示出不同高度和有一定间距的波形。探伤人员则根据波形的变化特征,判断缺陷在工件中的深度、大小和类型。
局限缺点
超声波探伤的优点是检测厚度大、灵敏度高、速度快、成本低、对人体无害,能对缺陷进行定位和定量。然而,超声波探伤对缺陷的显示不直观,探伤技术难度大,容易受到主、客观因素的影响,以及探伤结果不便保存等,使超声波探伤也有其局限性。
超声检测方法有哪些?
通常有穿透法、脉冲反射法、串列法等。
穿透法反射法
超声检测有哪些应用?
水浸(喷水)法检测钢管、锻件;单(双)探头检测焊缝;多探头检测大型管道;板材超声波探伤;复合材料超声探伤;非金属材料检测等应用。
综上所述,本文已为讲解
超声波探伤,相信大家对超声波探伤的认识越来越深入,希望本文能对各位读者有比较大的参考价值。
浏览过本文<
超声波探伤是什么?>的人也浏览了
超声波传感器的相关知识
http://baike.cntronics.com/abc/3630
什么是超声波传感器?
http://baike.cntronics.com/abc/3919
加速器应用
http://baike.cntronics.com/abc/5488

 业界新闻



