概述
电池,我们在日常生活、工作中都经常用到,但不知道大家对“
电池生产设备”是否知道呢?本文收集整理了一些资料,希望本文能对各位读者有比较大的参考价值。
电池生产过程中所使用的各种设备。电池的构造有外壳、上盖、极板、隔板、汇流排、极柱、过桥保护板、端子等部件组成。下面根据电池生产工艺来介绍蓄电池生产设备。
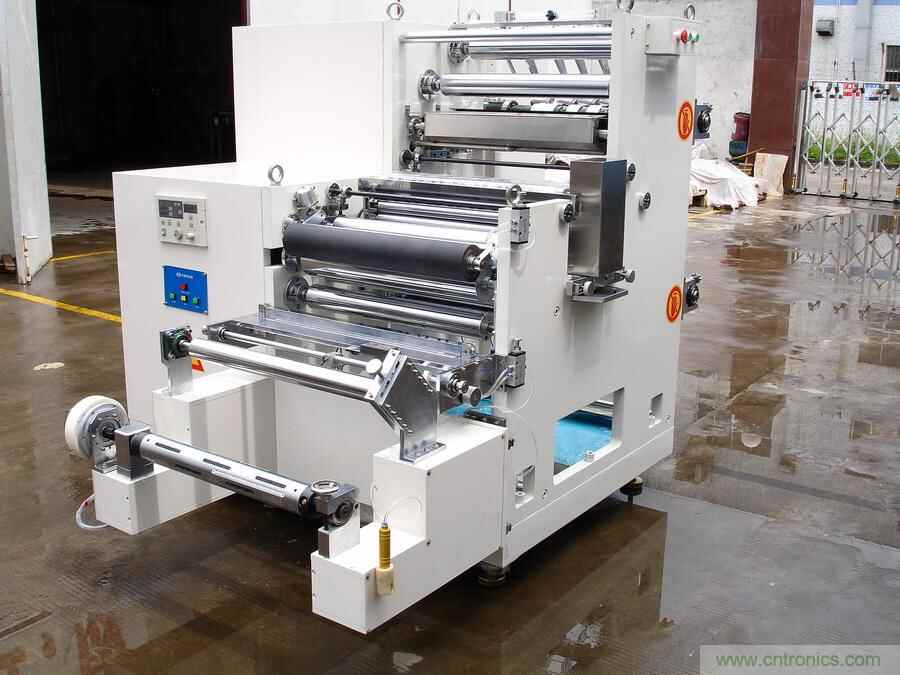 电池生产设备
极板称重
1.首先要对每块电池内部的极板称重、以及极板配组。每一集群的容量要相等,否则容量小的那组因容量小会提前充满电,那么容量大的电池组还没有充满,电池的端电压较低,总电压没有到充满的终止电压仍在继续充电,造成容量小的一组就形成过充电,如果要是在电池放电时,容量小的那组就提前电量就没有了,其他的电池端电压较高,电池的总电压没有电动助力的终止保护电压,放电还在继续然而就造成了电池过放电。 电池过充电和过放电以及充电不及时都会影响电池的使用寿命,然而电池小的那组电池容量进一步下降,电池的容量的下降进一步使该组过充电与过放电,如此循环造成了电池容量很快减小而报废。
所需设备介绍:称重仪、配组机、极板短路测试仪、极板
焊接模具、极板焊接工具等。
2.在称重前极板的处理
在极板称重前要清楚板删生产中多余的前边,毛刺、在涂膏时多余的活性物质,如果不干净的话会造成电池极板的短路即电池自放电。要用极板刷耳机将极板上的多余杂质刷干净便于焊接,以防造成虚焊、假焊。要将极板有凹凸不平的,脱粉严重的、极板有洞的,挑选出来。
所需设备介绍:刷耳机等。
3.极板怎么称重
在极板称重配组时,要先称出一部分极板按重量的不同依次排放在工作台上,比并标出重量,然后在称没有称重的极板在称重仪上称出每片极板的重量,根据称出的极板的重量与放在工作台上的极板放置在一起,这样就免去了一些麻烦。(正极板或者负极板每组的重量差越小越好,10~14AH的误差每组不要超过1克,17~20AH的误差每组不要超过2克。
所需设备介绍:称重仪,配组模具、工作台等。
包隔板
1.称重后的极板按照规定进行重量配组,配好组后进行包板,隔板的材质通用微孔橡胶、玻璃纤维,在包时要注意隔板的清洁,要将极板放在隔板的中间,要是极板的位置对准,放在极板盒里。
2.双片包正板,用很薄的隔板片在一起只将正极板抱起来,不要包负极板,这样可以避免单片隔板缺陷所造成的短路。单片包板,用隔板只对正极板进行包装不包负极板放在包板盒里面即可,方便简单。
所需设备介绍:包板盒等。
铅零件选择与加工
1.铅件有铅焊条和极柱,有专用的模具浇铸而成。一般在450℃左右,温度过高铅氧化严重,铅件因收缩严重造成裂纹,不允许使用铁器敲打模具。做出来的铅件要尽量保证四周无刺边,如果要是有的话,要进行修剪。
所需设备介绍:焊接钳、焊接模具、氧气焊工具、铅炉等。
电池组焊接与装组
1.集群的焊接,焊接是将正负极用铅焊接到一起构成集群,在把极柱和汇流排连在一起的工具用氧气-乙炔。
2.把包好的极板放在集群盒内,在把集群盒内的极板插入梳板中,先插负极在插正极,使极耳完全插入梳板中。如有不到位的用手工整理一下,然后在放上正负极耳之间的档条、过桥柱、极柱。
3.打开焊枪的乙炔与氧气并点燃,调到适当的大小。焊枪与焊条移动到极耳的位置,然后融化铅条和极耳,汇流排基本焊好后,在把极柱与汇流排焊接到一起。在焊接的时候如果要是有铅灰等杂质的出现,会找出假焊、虚焊,极柱与汇流排焊接是在生产过程中的关键工序,要做到焊接牢固、无虚焊、假焊。此时要一边焊接一边要把杂质去除,最后补满汇流排。所需设备介绍:汇流排模具、焊枪、集群盒等。
4.焊接好汇流排后,检测没有缺陷然后在进入装槽工序,一般的要先装入有端子的集群,后装在装其它集群,正负极排列为+ -、+ -、+ -、+ -、+ -、+ -串联,不要装错极性。
在极板装槽时一定要装到底部,然后在检测过桥柱是不是正常,如要是有移位手工处理好,在试装上盖是否能盖上基本集群下槽已完成。
5. 极群如何检查那,首先咱们用万用表量一下电池有没有短路,如果测量的时电压是零或者是接近零证明电池短路,检查集群找出短路的位置进行修理。检查没有短路的情况下万用表正负极接好是不是显示的电压没有出现负数,如果要是有的话,证明极性装反,然后在重新装入电池槽中。
6. 经极板检测没有故障进入过桥焊接,极群焊接是关键的一项。用过桥焊接夹夹柱,用氧气焊焊接过桥柱。在焊接时火焰要保证不要烧到电池壳体,确保没有假焊、虚焊、极柱脱离集群、能合盖顺利。电池封盖密封,用环氧树脂胶与固化剂配合使用2:1的比例对比。配好的胶要及时使用,以免时间长凝固,胶体的凝固与温度有很大的关系,温度越高凝固的就越快,所以要尽快使用。还有就是加热设备进行封盖。
7. 电池封盖完成后要进行极柱焊接,检测引出的极柱是否在引出孔的中间位置,如不在,要进行修正。在把极柱模具套在引出的极柱上然后用氧气焊融化极柱。还有一种焊接,把端子放在引出的极柱上,位置要放正,用烙铁融化焊锡丝,把端子、极柱焊接到一起。在焊接时要注意虚焊、假焊。
所需设备介绍:极群模具、万用表、氧气焊枪、胶枪、烙铁、过桥焊接钳、气密性检测机等。
电解液配置
铅蓄电池电解液是用纯水和浓硫酸配制成的,汽车用启电池电解液的密度为
1.280±0.005g/cm3((25℃).
②配制电解液的容器,必须是耐酸及耐温的有釉陶瓷,玻璃缸,塑料槽或铅衬木槽,配制时,工作人员必须穿戴好防护用具;
配制前将器皿洗刷干净,并用纯水清洗;
配制电解液时,应先将需用的纯水,放入容器内,然后将浓硫酸缓慢注入纯水内,并不断搅拌,严禁将水注入硫酸内,以免发生飞溅灼伤.
换算公式为d25 =dt+0.0007(t-25)
D25:25℃电解液浓度 dt:温度为t时的电解液浓度
0.0007:温度系数 t:实测电解液浓度
1.电解液的成分主要是蒸馏水与硫酸,在配置时一定要容器是耐酸的,而要干净。
2.工作人员要有安全意识,在工作时要戴上耐酸的手套,衣服。在操作时一旦要是有硫酸溅到皮肤上,应及时用清水反复清洗皮肤。配置时先将蒸馏水倒入干净的容器里,然后在慢慢的导入浓硫酸,并且要要用耐酸的工具搅拌。如果要是温度过高停止加酸,以防止温度过高酸度溅出,在温度25℃的情况下配到1.1:28即可。在配置的时候严禁将水倒入酸中。
3.按照所加酸的电池容量、电池壳的容量,加酸密度、充放电中的配组损耗等才能算出加酸量,因为充放电配组后不再向外抽酸。
所需设备介绍:蒸馏水器、玻璃缸、吸管、光学检测仪、比重计等。
 电池生产设备
拧下排气栓,务必将栓上的透气孔穿透,栓下有密封垫和密封纸,灌酸后需去掉;
电解液温度必须冷却到30℃以下,灌入电池;
将配制好的电解液注入每个单格内,塑壳电池的液面与外壳标记"max"齐平,橡胶槽电池液液面应高出隔板10-15mm;
将排气栓拧紧,以防止漏酸.
所需设备介绍:打码机、热封机、灌酸机、抽酸机等。
蓄电池生产设备分类
根据蓄电池生产设备的自动化程度可将蓄电池生产设备分为,纯手工生产设备、半自动化生产设备、和全自动生产设备。
手工生产设备
自动化程度最低,每道工序都需要大量的人工才能完成,日产量最低,产品质量无法保证,是蓄电池生产设备低端产品。主要存在于农村小型蓄电池电池加工点。
半自动化生产设备
自动化程度有了大幅度提高,蓄电池生产中重要的工序有机器自动完成,蓄电池精密度和日产量得到提高,是蓄电池生产设备中端产品。适合城镇中型电池生产商。
全自动生产设备
智能化生产设备,蓄电池生产中所有工序都由机器完成,简单劳力工作者得到了解放,蓄电池日产量最高,精密度最好的蓄电池生产设备。6、大型蓄电池厂家采用的生产设备。
综上所述,本文已为讲解电池生产设备,相信大家对
电池生产设备的认识越来越深入,希望本文能对各位读者有比较大的参考价值。
浏览过本文<
电池生产设备是什么?>的人也浏览了
光伏是什么意思?
http://baike.cntronics.com/abc/3774
光伏电池是什么?
http://baike.cntronics.com/abc/3771
动力电池
http://baike.cntronics.com/abc/3608

 新品速递