切割机,我们在日常生活、工作中都经常用到,但不知道大家对“
数控等离子切割机”是否知道呢?本文收集整理了一些资料,希望本文能对各位读者有比较大的参考价值。
名词定义
中文名称:数控等离子切割机 英文名称:CNC plasma cutting machine
定义:结合简单易用的数控系统,利用高温在喷嘴处喷射出来的高速气流离子化,从而形成导电体。当电流通过时,该导气体即形成高温等离子电弧,电弧的热量使工件切口处的金属局部熔化(和蒸发),并借助高速等离子气流的动力排除熔融金属以形成切口的一种加工方法。利用环形气流技术形成的细长并稳定的等离子电弧,保证了能够平稳且经济地切割任何导电的金属。
所属学科:机械工程(一级学科);
焊接与切割(二级学科);焊接与切割工艺装备与设备(三级学科);等离子切割机 (四级学科)
分类
数控等离子切割机以工作方式来分:有干式等离子、半干式等离子、水下等离子之分;以切割质量来分有普通等离子、精细等离子、类激光等离子等。 数控等离子切割机主要的应用领域为:
不锈钢、铸铁、铜、铝及其他有色金属的板材或厚度在6mm以下的薄板等,主要用于平面切割非规则图形,理论上只要用AUTOCAD能画出来的图形就能切割(半径小于2倍等离子割缝宽度的图形无法切割)。
数控等离子切割机前景:
由于数控等离子切割机本身切割速度快,切割质量好的优点,在不久的将来定会代替部分的人工等离子切割、人工火焰切割机及数控火焰切割!
详解
数控等离子切割机具有操作简单、精确度高、工作效率高、劳动强度低等多种优点,在多个种类的加工件中应用十分广泛。数控等离子切割机常被应用于多个行业,如:化工机械、汽车工业、通用工程机械等。
对于那些采用传统方式难以切割的材料,可通过数控等离子切割机完成。此外,在切割速度上,在切割小厚度普通碳素钢薄板时,数控等离子切割速度快于传统氧切割速度的数倍,同时,切割面保持光洁,热变形情况较好。数控等离子切割机切割件质量对于产品质量有着十分关键的影响,科学合理的优化切割路径具有重要价值。
切割件热变形的原因分析在进行等离子切割机操作的过程中,出现时热变形的情况的概率较小,然而,在金属板材轧制和冷却中难以避免产生残余内应力。这是因为,在切割过程中,由于受到局部高温热源因素的影响,金属板材会沿着切割的方向发生膨胀,膨胀后的金属板材周围的母板便会受到一定的限制,导致金属板材在切口边缘的位置上发生较大的应力作用。
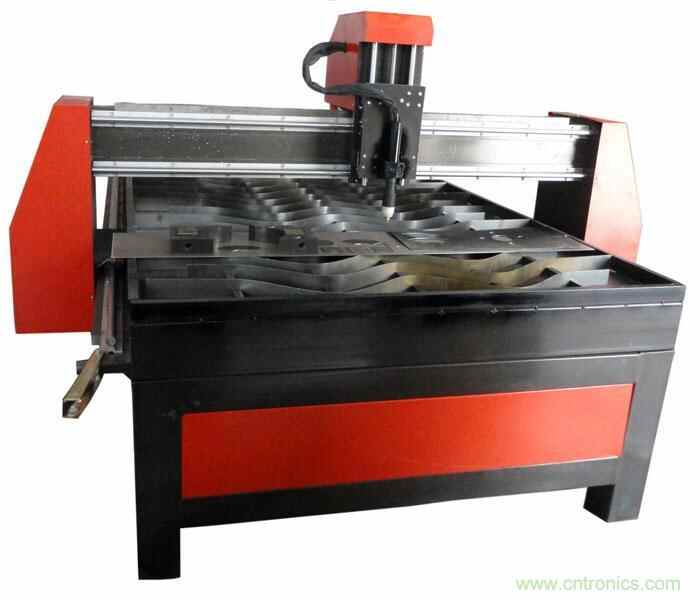 数控等离子切割机
机架采用全焊接结构,经实效振动处理器消除内应力,从而使机架稳定性提高,变性量较小。X轴采用高精度直线圆形导轨,Y轴采用高精度直线导轨,其运行阻力较小。X轴和Y轴安装警多功能仪器检测安装,X轴两道轨直线度误差保证小于±0.05mm,X轴和Y轴的垂直误差不大于±0.05mm度,其运行小车采用轻质的结构,便于保证等离子切割的加工质量。工业电脑操作系统是在性能稳定的DOS系统操作,具有较好的人机对话界面,中英文语言可以任意转换。X轴和Y轴运行速度最大可达到8米/分钟,工业控制电脑可以接口ISO标准的CNC语言,可以显示切割图形,模拟切割,并且具有手动编程功能。等离子切割机的主机控制系统的特点驱动传动系统采用日本三菱公司数字式交流伺服系统。电机采用高磁稀土材料,导磁散热型好,其编码其分辨率高,为普通型的4倍功能,从而保证更高的控制精度。切割软件引进欧洲专用风管制图软件,图库量大、简单易学、操作灵活、切割精确度高。
等离子切割是利用高温等离子电弧的热量使工件切口处的金属部局熔化(和蒸发.
等离子切割空压机选择很重要:
目前市面上所使用的等离子切割会根据切割材质的不同选择不同的工作气体其中应用最为广泛的为空气等离子切割。这里就需要用户在使用等离子切割时配套空气压缩机以辅助等离子切割机使用,那么关于空气压缩机的选择我们需要了解什么?
数控等离子切割机在切割速度及切割范围上都较火焰切割有所改善,加上2010年至2012年以来等离子切割技术的成熟完善.市场上也有越来越多的用户企业选择等离子切割方式,相比传统的切割方式来看,等离子切割具有高效率、高精度和高稳定性等优点,尤其适合于大批量生产加工及高精度切割要求,另外从成本角度来看,由于去掉了切割燃气费用,等离子切割相对成本更为经济,特别是应用于大批量加工生产的时候,其加工成本控制将更为明显。
数控等离子切割机在采用空气作为工作气体时,对于气压有哪些要求?应该如何正确匹配?
一般情况下,当工作气压低于设备所要求的气压值时,空压机所输入空气流量小于是小于规定值的,此时等离子弧的喷出速度将会减弱,进而无法形成高能量、高速度的等离子弧,从而造成切口质量差、切不透、切口积瘤的现象。
从空压机角度来分析气压不足的原因则主要在于输入空气不足,另外活塞有可能是切割机空气调节阀调压过低,电磁阀内有油污,气路不通畅等。建议用户确切了解自身加工要求,包括切割材质、切割厚度以及切割时间,通过上述多方面因素综合选购适合的空压机,当空压机无法满足切割要求时,我们从空压机输出压力显示上可明显看出;另外在使用前还要检查输入气压,应检查空气过滤减压阀的调节是否正确,表压显示能否满足切割要求。否则应对空气过滤减压阀进行日常维护保养,确保输入空气干燥、无油污。
优点与缺点
等离子在水下切割能消除切割时产生的噪声,粉尘、有害气体和弧光的污染,有效地改善工作场合的环境。采用精细等离子切割已使切割质量接近激光切割水平,2012年以来随着大功率等离子切割技术的成熟切割厚度已超过15mm,拓宽了数控等离子切割机切割范围。
数控切割机等离子切割:
数控等离子弧切割是数控切割机机床利用高温等离子电弧的热量使工件切口处的金属部局熔化(和蒸发),并借高速等离子的动量排除熔融金属以形成切口的一种加工方法。
缺点:
1.切割20mm以上钢板比较困难,需要很大功率的等离子电源,成本较高。
2.切割厚板时,割口成V
优点:
1.切割领域宽,可切割所有金属板材;
2.切割速度快,效率高,切割速度可达10m/min以上;
3.切割精度比火焰切割高,水下切割无变形,精细等离子切割则精度更高。
切割资料
常用的等离子弧任务气体有氩、氢、氮、氧、空气、水蒸气以及某些夹杂气体。
数控等离子切割机普遍运用于汽车、机车、压力容器、化工机械、核工业、通用机械、工程机械、钢构造等各行各等离子切割机首要用在金属板材的切割方面,包罗一些运用其他设备无法切割的状况下运用,可针对各类性质分歧的金属资料,包罗不锈钢、合金钢、碳钢、铜和其他有色金属资料。本机可依据需求将板材切割成为复杂的外形。其特点:不变、牢靠、简便、节能、无噪声,切割速度快,割口光亮,无需打磨。操作办法如下:翻开电源开关,使电源开关置在“ON”地位。此时风机开端扭转,表头屏幕显示设定的电流值。调理气压的旋钮至所需的压力,翻开紧缩空气的阀门。按下切割枪上的节制按钮,电磁阀举措,机内能听到高频引弧放电声,还切割枪喷嘴应有气体流出,切割枪喷嘴有等离子弧喷出。依据切割工件的厚度,设定响应的切割电流。将切割枪的铜嘴与工件间隔2mm,按下切割枪上按钮引燃起弧后,机内的高频引弧火花立刻消逝,此时即可开端切割。
数控等离子切割机共同分歧的任务气体可以切割各类氧气切割难以切割的金属,尤其是关于有色金属(不锈钢、铝、铜、钛、镍)切割结果更佳;其首要长处在于切割厚度不大的金属的时分,等离子切割速度快,尤其在切割通俗碳素钢薄板时,速度可达氧切割法的5~6倍、切割面光亮、热变形小、简直没有热影响区!
数控等离子切割机开展到2012年,可采用的任务气体(任务气体是等离子弧的导电介质,又是携热体,还还要扫除切断中的熔融金属)对等离子弧的切割特征以及切割质量、速度都有分明的影响。
危害性
提到数控切割机的危害性或许大家不是很了解,那么龙门式数控切割机的操作存在哪些危害性了?一旦忽视了这个问题轻一点说造成身体不舒服,严重点说会致残甚至死亡,那么我们又该如何有效的去防止这些危害性了?
数控等离子切割机机器的危险性
● 操作和保养自动化设备涉及潜在的危险,操作人员应谨慎从事,以防受;
● 如果四肢触及运动的机器,可能被缠住,甚至受伤;
● 手脚远离运动的机器,控制操作 CNC 系统可以通过前面板键盘或遥接口进行;
● 操作机器时不能穿宽松的衣服及有线绳之类的服饰,以防被机器缠住数控等离子切割机的高压电;
● 电击能伤人致死,必须按照厂商规定步骤及要求进行安装;
● 电源接通时,不能接触电线及电缆;
● 该设备应该且只能由受过培训的人操作。
数控等离子切割机应注意的安全保障
1.设备周围应避免强震动源。
2.工作人员挂牌上岗操作,无关人员不得上机,更不准擅自按动键,以免损坏机器或程序,数据丢失。
等离子切割机应注意的安全保障
1.操作人员必须戴好防护面罩、电焊手套、帽子、滤膜防尘口罩和隔音耳罩。不戴防护镜的人员严禁直接观察等离子弧,裸露的皮肤严禁接近等离子弧。
2.切割时,操作人员应站在上风处操作。可从工作台下部抽风,并宜缩小操作台上的敞开面积。
3.切割时,当空载电压过高时,应检查电器接地、接零和割炬手把绝缘情况,应将工作台与地面绝缘,或在电气控制系统安装空载断路断电器。
4.高频发生器应设有屏蔽护罩,用高频引弧后,应立即切断高频电路。
5.使用钍、钨电极应符合JGJ33-2001第12.7.8条规定。
6.切割操作及配合人员必须按规定穿戴劳动防护用品。并必须采取防止触电、高空坠落、瓦斯中毒和火灾等事故的安全措施。
7.现场使用的电焊机,应设有防雨、防潮、防晒的机棚,并应装设相应的消防器材。
8.高空焊接或切割时,必须系好安全带,焊接切割周围和下方应采取防火措施,并应有专人监护。
技术参数
1、有效切割宽度:1300mm
2、有效切割长度:2500mm
3、整机最大运行速度:15000mm/min
4、切割精度:+-0.2mm
5、重复定位精度:+-0.1mm
6、割炬最大升降距离:170mm、200mm、250mm
7、整机重量:1000KG
性能特点
1、先进的等离子专用数控系统,全脱机工作,人性化操作
2、快速数据传输,采用先进的USB接口全脱机工作,不占用电脑资源
3、多种软件兼容
4、高效无忧作业,拥有断电,断点续雕,加工时间预测,自动对刀
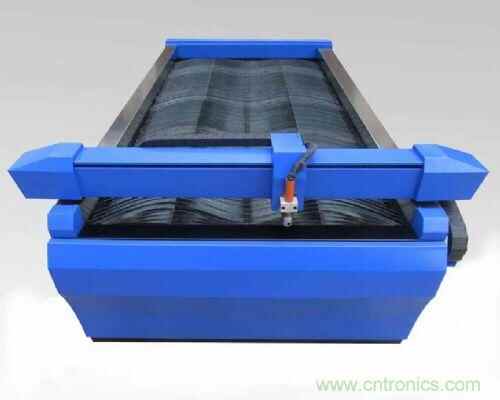
数控等离子切割机
操作规程
一、等离子切割机的开机、关机:
操作人员每天按照以下开关机的顺序进行操作:
(1)启动空压机、空气干燥机;
(2)启动机床控制柜;启动等离子电源;
(3)设置好所有参数后启动程序进行切割;
(4)工作完成后,关闭所有电源、气源。
二、等离子切割机的工作流程:
(1)用AUTOCAD制图或用已有Solidworks文件直接转换为DXF格式;
(2)将DXF格式的零件图导入FastCAM中进行套料、转换程序,为方便程序的调用及管理,将程序名称保存为该零件的图号;
(3)将转化好的程序用U盘拷入机床的控制柜上。
(4)根据所选择程序的材料及厚度,设置工艺参数;
(5)调整好割枪在板材上的位置,启动程序进行切割;
(6)结束切割,下料、清渣。
三、工艺参数的设定与调整:
所有工艺参数都依据说明书上的切割参数表来进行设定,改变材料及板材厚度时所有参数必须重新进行设定。
在等离子电源上调整的参数有:
(1)电流:手动旋扭给定
(2)PG1引弧气气压及流量:
(3)PG2切割气气压及流量:
(4)WG1涡流气气压及流量:
(5)WG2涡流气气压及流量:
(6)板厚档位:共3个档位,根据参数表设定。
参数有:
(1)引弧时间:即穿孔时间,通过键盘直接输入;
(2)切割速度:通过键盘直接输入;
(3)割缝补偿:通过键盘直接输入;
(4)引弧高度:即穿孔高度,在割枪部位手动调节;
(5)弧压:在弧压传感器上手动调整,该值决定割枪的切割高度。在切割过程中调整时,观察等离子电源上弧压显示值直到与参数表上的值匹配为止。
综上所述,本文已为讲解数控等离子切割机,相信大家对
数控等离子切割机的认识越来越深入,希望本文能对各位读者有比较大的参考价值。
浏览过本文<
数控等离子切割机是什么?>的人也浏览了
单相电机电容
http://baike.cntronics.com/abc/972
激光的应用与发展
http://baike.cntronics.com/abc/5565
什么是计算机辅助制造?
http://baike.cntronics.com/abc/6052
 业界新闻



