电子,我们在日常生活、工作中都经常用到,但不知道大家对“
电子束焊”是否知道呢?本文收集整理了一些资料,希望本文能对各位读者有比较大的参考价值。
简介
电子束
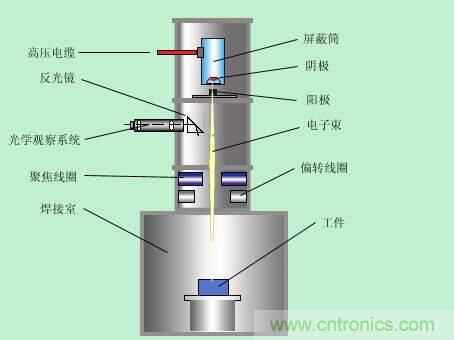
焊接因具有不用焊条、不易氧化、工艺重复性好及热变形量小的优点而广泛应用于航空航天、原子能、国防及军工、汽车和电气电工仪表等众多行业。电子束焊接的基本原理是电子枪中的阴极由于直接或间接加热而发射电子,该电子在高压静电场的加速下再通过电磁场的聚焦就可以形成能量密度极高的电子束,用此电子束去轰击工件,巨大的动能转化为热能,使焊接处工件熔化,形成熔池,从而实现对工件的焊接。
根据电子束焊接的基本原理,西方国家在70年代末期研究开发出双金属锯带电子束焊接新工艺生产线,代替传统的普通高速钢锯带生产工艺,从而大量节省了高速钢,并提高了锯带的使用寿命。双金属锯带就是把具有弹性性能好的弹簧钢和切削能力强的高速钢通过电子束焊接方法而获得的一种新型锯带。我国在80年代后期相继从德国引进若干条生产线以满足国内市场高速发展的需要,但还不能完全满足其市场要求。
由于电子束焊接包含了机械、真空、高电压和电磁场理论、电子光学、自动控制和计算机等多学科技术,对国内一般厂商来说技术难度较大,而引进费用又昂贵,为此桂林电气科学研究所结合国外技术及多年从事电子束技术研究开发经验,研制成功了我国第一条国产双金属锯带生产线设备。其中高压电源是双金属锯带焊接设备的关键技术之一,它主要为电子枪提供加速电压,其性能好坏直接决定电子束焊接工艺和焊接质量。为此许多电子束焊机制造商及研究机构均对高压电源的可靠性、高压保护、高压打火对焊件的影响进行了研究,并相应制造出具有较高性能的高压电源,以满足不同的电子束焊机的需要。由于双金属焊接要求平行焊缝,要用高压电子束焊机(100kV以上)焊接双金属锯带,为此开展高压电源的开发和研究工作是非常必要的。
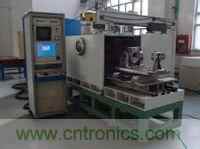 电子束焊
电子是物质的一种基本粒子,通常情况下他们围绕原子核高速运转。当给电子一定的能量,他们能脱离轨道跃迁出来。加热一个阴极,使得其释放并形成自由电子云,当电压加大道30到200kv时,电子将被加速,并向阳极运动。
(此段为波宾电子束James Bull, 季莉 所分享,意见交流请li.jiatpro-beam点cn)
电子束焊机用高压电源的技术要求
电子束焊机用高压电源与其它类型的高压电源相比,具有不同的技术特性。根据国外电子束焊机制造商的出厂标准、德国DIN标准和我国电子束焊机的技术要求,电子束焊机用高压电源的要求具体如下:
技术要求
电子束焊机用高压电源的技术要求由于在国内外还没有一个统一的标准,根据一些厂商提出的技术要求主要为纹波系数和稳定度,纹波系数要求小于1%,稳定度为±
1%,几乎所有的电子束焊机制造商都提出这样要求。其中德国PTR公司还提出了中压型的技术要求,它要求相对纹波系数小于0.5%,稳定度为±0.5%,同时还提出了重复性要求小于0.5%。以上要求均根据电子束斑和焊接工艺所决定。另外,德国Pro-beam 集团提出了电子束硬化所作的钢含碳 量必须大于0.18%,真空的优势是退火后无颜色变化,无氢脆,深度在0.1-1.7mm之间,无表面溶解。
性能要求
电子束焊机用高压电源在操作时必须与有关系统进行连锁保护,主要有真空连锁、阴极连锁、闸阀连锁、聚焦连锁等,以确保设备和人身安全。高压电源必须符合EMC标准,具有软起动功能,防止突然合闸对电源的冲击。
其它要求
较高的可靠性,属户内设备,要求连续工作,外观满足工业设备要求,维修方便等。
高压电源的工作原理和主电路
高压电源的系统框图如图1所示,电网电压经过流抑制电路进入高压升压整流变压器的一次,二次升压到100kV左右。此交流高压再经12相整流滤波获得160kV左右的直流高压,加到高压真空电子管和电子枪上,其中高压电子管在工作时承受的电压为40kV,这样加在电子枪上的高压为120kV。高压真空电子管是用来调节和稳定高压输出的。根据图1设计的高压电源的主电路原理图见图2,由图2知本电源为典型的串联型直接在高压侧调节的高压直流稳压电源,其主电路主要由过流抑制电路、高压升压整流变压器、高压整流电路、高压滤波及阻容和过压、过流保护电路、高压真空电子管调节电路等组成。高压升压整流变压器、高压整流电路、高压滤波及阻容和过压、过流保护电路都放在油箱内,油箱内充满变压器油,保证电源本体在工作时的绝缘和散热需要。由于高压电源需连续工作,为确保工作时的热量能及时散出,油箱内部还设计了水冷却系统。
电源各电路的组成和作用如下:过流抑制电路由三相桥式整流电路和扼流电感器组成,如果负载出现过流或电源由于突然合闸在变压器内引起电磁暂态过程而出现大电流等现象时,过流抑制电路能有效限制电源内部出现过电流,以保护电源不受损坏。其原理主要是利用电感电流不能突变的特性限制过电流,确保高压变压器不损坏。正常时,三相电流平衡,流入过流抑制电路的电流很小。整流变压器二次为四线圈分别接成星型和三角型各2组,各组整流后串联获得12相直流脉动电压,有利于降低谐波电流对电网的污染、减少滤波电容量和减小电源的纹波系数,提高电源本身性能。整流电路由高压硅堆和阻容元件组成,阻容电路主要防止高压硅堆产生的过电压,保证高压硅堆不致损坏。
限流电阻和保护电阻分别用来限制电源内部的过电流、过电压,保证电源的正常工作,要求电阻耐压水平较高、承受发热功率较大。当电源外部短路时,保护电路能在尽可能短的时间内动作,使得各有关元器件不致损坏。高压滤波电容器滤除直流输出中的交流脉动成份,保证加在电子枪和调整管上的电压平直。电容芯子直接放置在高压油箱内,能减小电源本体的体积。调整管为一多极高压真空电子管,其工作耐压水平达160kV,主要有阳极、控制极、第一、二、三阳极等组成,调整管的阳极接在高压整流器的正极,调整管阴极通过束流取样电阻连接到大地。调整管能在控制电路的作用下自动调节和稳定高压输出。
高压调整管由于工作电压高,在工作时会产生大量的热量,为此设计了特殊的散热装置,即把整个调整管放在一装绝缘油的油箱中,以确保冷却和绝缘需要,油箱内部还装有专用散热的水冷系统,以保证调整管能长期可靠工作。调整管的辅助电源很多,考虑到散热和布局需要也放在油箱内。调整管的调节原理是其阴极由于加热而发射电子。电子在阳极高压的加速下,分别到达第二阳极和阳极,如果第二阳极的电压很高,受加速的电子就会全部到达第二阳极,此时电子管处于高阻状态,电源上的电压全加在调整管上。只要调节第二阳极电压的大小,调整管上的电压也得以调节,这样加在电子枪上的高压也得以调节,最终实现对高压输出的稳定调节。
电源的控制电路
电源的控制电路如图3所示,由图3知,控制电路由反馈信号隔离电路、PI给定调节电路、自动重加高压电路、功率放大电路及其附属电路等组成,各电路的组成及工作原理如下:
反馈电路
反馈电路由高压电阻分压器、信号隔离电路、过压过流抑制元件等组成。高压电阻分压器由2路相互独立的精密金属膜电阻制成,1路用来测量高压,1路提供反馈信号给控制电路用以控制和调节高压。高压电阻分压器放置在由有机玻璃制成的支架上,考虑到绝缘和散热的需要将其放在高压油箱里,以保证电源工作时电阻值的稳定,最终保证取样信号的稳定。高压电源在工作时,由于电子枪放电或外部其它原因,电源内部会产生过电压,为防止过电压窜入控制电路损坏低压电子元器件,在取样电阻两端并联高压放电管、压敏电阻及电容吸收电路,同时取样电阻都放在电磁屏蔽盒里,能有效地防止各种电磁干扰信号进入控制电路。高压分压器的取样信号在进入控制电路以前还设置了信号隔离电路使得反馈信号与控制电路相互隔离,并同时转化为标准电平信号给控制电路,以上措施确保了控制电路中的反馈信号的准确性。
PI调节电路
PI调节电路由运算放大器及外接电阻、电容元件组成,它把给定信号与反馈信号进行比较,其差值经放大后给预放大管,以控制放大管的输出。在PI调节电路中还设置了调试给定电路,其目的是为了高压电源调试用。在试验时,给定信号由Rtest供给,调节Rp的值,高压输出即可由零到额定值调节,有利于焊接工艺试验和高压电源的参数调整。
自动重加高压电路
自动重加高压电路的原理是利用三极管的控制原理来实现对高压的快速截止和导通。它由运算放大器和三极管等电路组成。它的工作原理是当反馈信号超过给定信号时,比例放大器IC2的输出为高电平,V4导通,IC3输出低电平,V3导通,V2截止,封锁PI调节器的输出,从而关断高压调整管以切断高压。反之,当反馈信号小于给定时IC2输出低电平,V4截止,IC3输出高电平,V3截止,PI调节器正常工作,由于三极管从导通到截止,恢复时间很快,因此加在电子枪上高压在控制电路的作用下很快恢复正常工作状态而不停机,确保电子束焊机能够正常生产。
功率放大电路
功率放大电路由前级预放管VL33和功率放大管VL32组成,工作过程是V2在负电源的作用下,由PI调节器输入的调节量经V2放大后送到真空管VL33的控制极,阳极接到辅助电源的正极,阴极接地,控制极电压越高(负),VL33的阳极对地电压越高,高压调整管VL32的阳极电压越高,电子枪上的电压越低,相反时控制电路按以上相反的过程调节电子枪上的高压,最终实现电子枪上高压的稳定。
高压电源的技术指标
高压电源应用到双金属锯带焊接生产线时,工作稳定,通过对电源技术指标的测量,具体参数如下:
额定加速电压:120kV,纹波系数<1%,稳定度<1%;
额定电子束流:50mA,纹波系数<1%,稳定度<1%。
电源在电子枪内打火时,高压电源能快速恢复而不停机。
在高压侧由高压真空管调节高压直流电源的输出,其输出特性好,纹波系数小,稳定度高。由于调整管隔离滤波电容器,电源在过压保护停机时,电容器上的能量不会泄放到工件上而导致工件的损坏。经在双金属锯带生产线上的实际运行,电源的各项技术指标均满足生产线的工艺要求。
 电子束焊
锻焊结构阀门阀体的结构特点
目前我国大型阀门阀体的生产一般采用铸件结构,不但工艺复杂,材料浪费,而且往往在铸件的内训产生疏松、缩孔等缺陷,不能满足质量要求。为了解决上述问题,一些厂家已逐步将阀门阀体的铸造结构改为锻焊结构,在焊接生产上主要采用氩弧焊、手工电弧焊或埋弧焊,劳动生产率低,接头质量受人为因素影响较大。图1为锻焊结构阀体示意图。
这些阀门阀体的壁厚一般在40-140mm之间,外形尽寸不超过
750mmx750mmx850mm,因而选用电子束方法来进行焊接具有如下优点:
(1)产品本身尺寸并不十分巨大,因此不需要体积很大的真空室,这样右以使真空本身的制造成本降低,缩短了抽真空的时间。
(2)产品结构要求环缝隙中间位置有一开孔,安装法兰。对于电子束焊来说在始焊点和焊接结束点处最易产生焊接缺陷,而针对该产品的特点,可以把环缝的搭接点作为开孔位置,简化了焊接工艺。
2试验材料及设备
2.1 试验材料的化学成分及力学性能
本文采用材质为SA106B,规格为φ404mmx73mm的大口径钢管模拟锻焊闸阀的产品试样进行工艺评定。试验材料的化学成分及力学性能见表1。
2.2 试验设备
本试验采用的是乌克兰巴顿焊接研究所研制的KL105真空电子束焊机,其设备的主要性能参数见表2。
3模拟件的焊接
电子束焊接设备分为高压电源、真空设备、控制系统等几部分,设备复杂,造价高,使用及维护动技术要求高。因此对操作要求较严格,必须按照操作程序进行。
3.1焊前准备
(1)为防止钉尖缺陷的产生,电子束焊时往往要加衬垫,衬垫的材料应与产品的材料相同。衬垫的厚度应不小于被焊接工件厚度的30%,参数的选择应保证熔深比实际接头要求的焊接深度大20%。焊后采用机加的方法去除衬垫。
(2)为防止焊缝隙表面的金属外流,在破口的外侧还需加挡圈,待焊接结束后采用机加的方法去除。
(3)待焊工件的接缝区应精确加工并采用专用夹具进行装配和固定,焊接集团采用了横焊,焊接时工件固定,焊枪运动。
(4)焊缝表面的清理。由于电子束焊接过程中将金属加热成金属蒸气,与此同时焊缝表面的夹杂、油锈水等也被加热蒸气。在焊接过程中这些蒸气与金属蒸气将共同填满焊缝,这会形成气孔、夹渣等缺陷,降低焊接的质量。因此焊接前要冼焊接表面采用酒精和丙酮进行擦洗,防止留有铁锈、夹杂和水。对于真空电子工业束焊接设备,焊件表面的清理更加严格,否则不仅会导致焊缝缺陷及软科学性能劣化,而且影响抽气时间与焊枪运行稳定性,同时会加导师真空泵轴老化。
3.2焊前调试
(1)首先安装工件,通过控制系统将电子枪调整至待焊位置,使电子枪与待焊件保持一定的距离。我们称焊接过程中电子工业枪与工位之间的距离为工作距离。在整个焊接过程中,这一距离将保持不变。
(2)关闭真空室的大门,开始抽真空,当真空度达到规定数值0.667Pa即可进行焊接。电子束焊机的工作环境温度应控制在12-35℃之间,厂房应配有空气干燥系统以降低环境
(3)调整焊枪使之对准铜棒,在铜棒上测试最大电流。在焊接过程式中,电子工业束束流过小,会使发射电子束的阴极受损,通常在焊接前,要将电流加以测试。
(4)进行焊接起始点位置的调试。通过X,Y,Z方向位移来确定焊缝的位置。
3.3焊接参数
电子束焊接随着焊接参数的不同,所能焊接的壁厚也不同。通过大量的试验研究,所确定的适合于该产品的焊接参数见表3。
在该图中,纵坐标是焊接电流及聚焦电流(括号中标出),横坐标是电子枪的移动距离。各阶段分别为:阶段①是将程序调整至正常状态;阶段②是将电流调整到工作状态;阶段③是保持工作状态;阶段④是电流进行逐步衰减并进行焊缝隙的搭接。
3.4试验结果
焊接接头力学性能检验试验结果完全满足ASME及国内相应法规的要求。
铬青铜与双相不锈钢异种材料电子束熔钎焊
概述
目前新一代航天发动机中大量采用新材料及异种材料的连接结构,以充分发挥材料各自的性能优势及结构的特殊用途,从而保证发动机的整体性能。双相不锈钢具有优异的力学性能及耐全腐蚀性能,特别是具有良好的抗应力腐蚀能力,因此已广泛应用于石油、化工、原子能工程及航空航天发动机制造等领域[1]。而铬青铜是一种耐蚀性较好、热导率较高的材料,其中微量元素Cr的加入起到了细化晶粒、进一步提高强度的双重作用。
铬青铜与双相不锈钢异种材料的有效组合同时满足了发动机推力室冷却及高强要求,从而涉及到铜—钢异种材料的焊接。针对电子束焊接具有能量密度高、加热速度快、焊接热影响区及变形小、参数稳定再现性好、易于控制及适于焊接难熔及异种金属等一系列的优点[3-5],本文对QCr0.8与1Cr21Ni5Ti进行了电子束焊接的试验研究,并对不同偏铜距离下束焊接而形成接头的显微组织状态及其力学性能进行了分析,其结果可为合理的制定QCr0.8与1Cr21Ni5Ti焊接工艺,获得其优质连接提供理论和实验依据。
综上所述,本文已为讲解电子束焊,相信大家对
电子束焊的认识越来越深入,希望本文能对各位读者有比较大的参考价值。
浏览过本文<
电子束焊是什么?>的人也浏览了
钎焊板式换热器是什么?
http://baike.cntronics.com/abc/5616
焊接工艺标准
http://baike.cntronics.com/abc/981
电源的分类与类型
http://baike.cntronics.com/abc/5630
 业界新闻



