中心议题:
- 设计PCB时考虑的内容
- 元器件布局
- 工艺设计的要求
解决方案:
- 自动化生产做必需的夹持边﹑定位标记﹑工艺定位孔
- SMT的可测性设计
- 采用拼板的方式
当前电子产品日新月异,要求电路板高密度组装,安装方式由表面安装(SMT)取代通孔插装(THT)已是历史的必然,因此,印制板技术正向高密度、多层化方向飞速发展。而印制板的合理设计是SMT技术中的关键,也是SMT工艺质量的保证,并有助于提高生产效率。本文就表面安装PCB设计时需考虑的一些制造工艺性问题进行了阐述,给PCB设计人员提供一个参考
1、前言
随着通信﹑电子类产品的市场竞争不断加剧,产品的生命周期在不断缩短,企业原有产品的升级及新产品的投放速度对该企业的生存和发展起到越来越关键的作用。而在制造环节,如何在生产中用更少的导入时间获得更高可制造性和制造质量的新产品越来越成为有识之士所追求的核心竞争力。
在电子产品的制造中,随着产品的微型化﹑复杂化,电路板的组装密度越来越高,相应产生并获得广泛使用的新一代SMT装联工艺,要求设计者在一开始,就必须考虑到可制造性。一旦在设计时考虑不周导致可制造性差,势必要修改设计,必然会延长产品的导入时间和增加导入成本,即使对PCB布局进行微小的改动,重新制做印制板和SMT焊膏印刷网板的费用高达数千甚至上万元以上,对模拟电路甚至要重新进行调试。而延误了导入时间可能使企业在市场上错失良机,在战略上处于非常不利的位置。但如果不进行修改而勉强生产,必然使产品存在制造缺陷,或使制造成本猛增,所付出的代价将更大。所以,在企业进行新产品设计时,越早考虑设计的可制造性问题,越有利于新产品的有效导入。
2、PCB设计时考虑的内容
PCB设计的可制造性分为两类,一是指生产印制电路板的加工工艺性;二是指电路及结构上的元器件和印制电路板的装联工艺性。对生产印制电路板的加工工艺性,一般的PCB制作厂家,由于受其制造能力的影响,会非常详细的给设计人员提供相关的要求,在实际中相对应用情况较好,而根据笔者的了解,真正在实际中没有受到足够重视的,是第二类,即面向电子装联的可制造性设计。本文的重点也在于描述在PCB设计的阶段,设计者必需考虑的可制造性问题。
面向电子装联的可制造性设计要求PCB设计者在设计PCB的初期就考虑以下内容:
2.1恰当的选择组装方式及元件布局
组装方式的选择及元件布局是PCB可制造性一个非常重要的方面,对装联效率及成本﹑产品质量影响极大,而实际上笔者接触过相当多的PCB,在一些很基本的原则方面考虑也尚有欠缺。
(1)选择合适的组装方式
通常针对PCB不同的装联密度,推荐的组装方式有以下几种:
表1推荐的组装方式
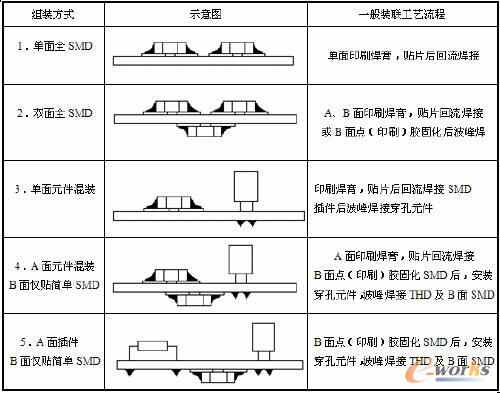
作为一名电路设计工程师,应该对所设计PCB的装联工序流程有一个正确的认识,这样就可以避免犯一些原则性的错误。在选择组装方式时,除考虑PCB的组装密度,布线的难易外,必须还要根据此组装方式的典型工艺流程,考虑到企业本身的工艺设备水平。倘若本企业没有较好的波峰
焊接工艺,那么选择上表中的第五种组装方式可能会给自己带来很大的麻烦。另外值得注意的一点是,若计划对焊接面实施波峰焊接工艺,应避免焊接面上布置有少数几个SMD而造成工艺复杂化。
[page]
(2)元器件布局
PCB上元器件的布局对生产效率和成本有相当重要的影响,是衡量PCB设计的可装联性的重要指标。一般来讲,元器件尽可能均匀地、有规则地、整齐排列,并按相同方向、极性分布排列。有规则的排列方便检查,有利于提高贴片/插件速度,均匀分布利于散热和焊接工艺的优化。另一方面,为简化工艺流程,PCB设计者始终都要清楚,在PCB的任一面,只能采用回流焊接和波峰焊接中的一种群焊工艺。这点在组装密度较大、PCB的焊接面必须分布较多贴片元器件时,尤其值得注意。设计者要考虑对焊接面上的贴装元件使用何种群焊工艺,最为优选的是使用贴片固化后的波峰焊工艺,可以同时对元件面上的穿孔器件的引脚进行焊接;但波峰焊接贴片元件有相对严格的约束,只能焊接0603及以上尺寸的片式阻容﹑SOT﹑SOIC(引脚间距≥1mm且高度小于2.0mm)。分布在焊接面的元器件,引脚的方向宜垂直于波峰焊接时PCB的传送方向,以保证元器件两边的焊端或引线同时被浸焊,相邻元件间的排列次序和间距也应满足波峰焊接的要求以避免“遮蔽效应”,如图1。当采用波峰焊接SOIC等多脚元件时,应于锡流方向最后两个(每边各1)焊脚处设置窃锡焊盘,防止连焊。
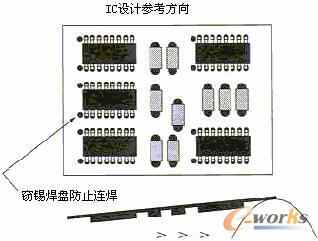
图1波峰焊接应用中的元件方向
类型相似的元件应该以相同的方向排列在板上,使得元件的贴装、检查和焊接更容易。例如使所有径向电容的负极朝向板件的右面,使所有双列直插封装(DIP)的缺口标记面向同一方向等等,这样可以加快插装的速度并更易于发现错误。如图2所示,由于A板采用了这种方法,所以能很容易地找到反向电容器,而B板查找则需要用较多时间。实际上一个公司可以对其制造的所有线路板元件方向进行标准化处理,某些板子的布局可能不一定允许这样做,但这应该是一个努力的方向。
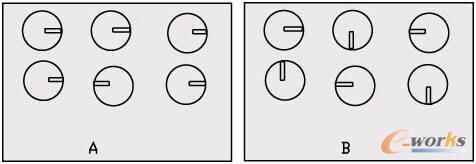
图2A板设计很容易找到反向电容器
还有,相似的元件类型应该尽可能接地在一起,所有元件的第一脚在同一个方向,如图3所示。
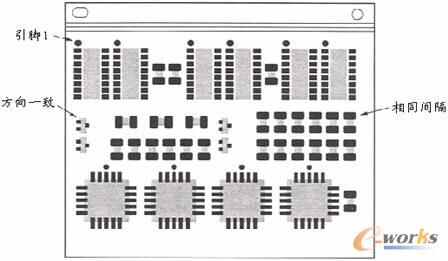
图3相似元件的排列
但笔者确实遇见过相当多的PCB,组装密度过大,在PCB的焊接面也必须分布钽电容﹑贴片电感等较高元件和细间距的SOIC﹑TSOP等器件,在此种情况下,只能采用双面印刷焊膏贴片后回流焊接,而插件元件,应该在元件分布的尽可能集中,以适应手工焊接,另一种可能就是元件面的穿孔元件应尽可能分布在几条主要的直线上,以适应最新的选择性波峰焊接工艺,可以避免手工焊接而提高效率,并保证焊接质量。离散的焊点分布是选择性波峰焊接的大忌,会成倍增加加工时间。
在印制板文件中对元器件的位置进行调整时,一定要注意元件和丝印符号一一对应,若移动了元件而没有相应的移动该元件旁的丝印符号,将成为制造中的重大质量隐患,因为在实际生产中,丝印符号是具有指导生产作用的行业语言。
2.2PCB上必须布置有用于自动化生产做必需的夹持边﹑定位标记﹑工艺定位孔。
目前电子装联是自动化程度最高的行业之一,生产所使用的自动化设备均要求自动传送PCB,这样便要求在PCB的传送方向(一般为长边方向)上,上下各有一条不小于3-5mm宽的夹持边,以利于自动传送,避免靠近板子边缘的元器件由于夹持无法自动装联。
定位标记的作用在于对于目前广泛使用光学定位的装联设备,需要PCB提供至少两到三个定位标记,以供光学识别系统对PCB进行准确定位并校正PCB的加工误差。通常所使用的定位标记中,有两个标记必须分布在PCB的对角线上。定位标记的选择一般使用实心圆焊盘等标准图形,为便于识别,在标记周围应该有一块没有其它电路特征或标记的空旷区,尺寸最好不小于标记的直径(如图4),标记距离板子边缘应在5mm以上。
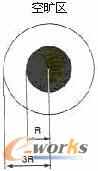
图4推荐的标记空旷区设计
在PCB自身的制造中,以及在装联中的半自动插件﹑ICT测试等工序,需要PCB在边角部位提供两到三个定位孔。
[page]
2.3合理使用拼板以提高生产效率和柔性。
在对外形尺寸较小或外形不规则的PCB进行装联时,会受到很多限制,所以一般采用拼板的方式来使几个小的PCB拼接成合适尺寸的PCB进行装联,如图5。一般单边尺寸小于150mm的PCB,都可以考虑采用拼板方式,通过两拼﹑三拼﹑四拼等,将大PCB的尺寸拼至合适的加工范围,通常宽150mm~250mm,长250mm~350mm的PCB是自动化装联中比较合适的尺寸。
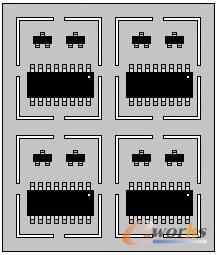
图5拼板设计可提高生产效率
另外一种拼板方式是将双面都布置有SMD的PCB一正一反的拼成一个大板,这样的拼板俗称阴阳拼,一般是出于节约网板费用的考虑,即通过这样的拼板,原来需要两面网板,现在只需要开一面网板即可。另外技术人员在编制贴片机运行程序时,采用阴阳拼的PCB编程效率也更高。
拼板时子板之间的连接可以采用双面对刻V型槽﹑长槽孔加圆孔等方式,但设计时一定要考虑尽可能使分离线在一条直线上,以利于最后的分板,同时还要考虑分离边不可离PCB走线过近,而使分板时容易损伤PCB。
还有一种非常经济的拼板,并不是指的对PCB进行拼板,而是对网板的网孔图形进行拼板。随着全自动焊膏印刷机的应用,目前较为先进的印刷机(比如DEK265)已经允许在尺寸为790×790mm的钢网上,开设多面PCB的网孔图形,可以做到一片钢网用于多个产品的印刷,是一种非常节约成本的做法,尤其适合于产品特点为小批量多品种的厂家。
2.4可测性设计的考虑
SMT的可测性设计主要是针对目前ICT装备情况。将后期产品制造的测试问题在电路和表面安装印制板SMB设计时就考虑进去。提高可测性设计要考虑工艺设计和电气设计两个方面的要求。
2.4.1工艺设计的要求
定位的精度、基板制造程序、基板的大小、探针的类型都是影响探测可靠性的因素。
(1)精确的定位孔。在基板上设定精确的定位孔,定位孔误差应在±0.05mm以内,至少设置两个定位孔,且距离愈远愈好。采用非金属化的定位孔,以减少焊锡镀层的增厚而不能达到公差要求。如基板是整片制造后再分开测试,则定位孔就必须设在主板及各单独的基板上。
(2)测试点的直径不小于0.4mm,相邻测试点的间距最好在2.54mm以上,不要小于1.27mm。
(3)在测试面不能放置高度超过6.4mm的元器件,过高的元器件将引起在线测试夹具探针对测试点的接触不良。
(4)最好将测试点放置在元器件周围1.0mm以外,避免探针和元器件撞击损伤。定位孔环状周围3.2mm以内,不可有元器件或测试点。
(5)测试点不可设置在PCB边缘5mm的范围内,这5mm的空间用以保证夹具夹持。通常在输送带式的生产设备与SMT设备中也要求有同样的工艺边。
(6)所有探测点最好镀锡或选用质地较软、易贯穿、不易氧化的金属传导物,以保证可靠接触,延长探针的使用寿命。
(7)测试点不可被阻焊剂或文字油墨覆盖,否则将会缩小测试点的接触面积,降低测试的可靠性。
2.4.2电气设计的要求
(1)要求尽量将元件面的SMC/SMD的测试点通过过孔引到焊接面,过孔直径应大于1mm。这样可使在线测试采用单面针床来进行测试,从而降低了在线测试成本。
(2)每个电气节点都必须有一个测试点,每个IC必须有POWER及GROUND的测试点,且尽可能接近此元器件,最好在距离IC2.54mm范围内。
(3)在电路的走线上设置测试点时,可将其宽度放大到40mil宽。
(4)将测试点均衡地分布在印制板上。如果探针集中在某一区域时,较高的压力会使待测板或针床变形,进一步造成部分探针不能接触到测试点。
(5)电路板上的供电线路应分区域设置测试断点,以便于电源去耦电容或电路板上的其它元器件出现对电源短路时,查找故障点更为快捷准确。设计断点时,应考虑恢复测试断点后的功率承载能力。
图6所示为测试点设计的一个示例。通过延伸线在元器件引线附近设置测试焊盘或利用过孔焊盘测试节点,测试节点严禁选在元器件的焊点上,这种测试可能使虚焊节点在探针压力作用下挤压到理想位置,从而使虚焊故障被掩盖,发生所谓的“故障遮蔽效应”。由于探针因定位误差引起的偏晃,可能使探针直接作用于元器件的端点或引脚上而造成元器件损坏。
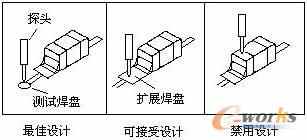
图6测试点设计示例
以上是一些PCB设计时应考虑的主要原则,在面向电子装联的PCB可制造性设计中,还有相当多的细节要求,比如合理的安排与结构件的配合空间﹑合理的分布丝印的图形和文字﹑恰当分布较重或发热较大的器件的位置,在合适的位置设置测试点和测试空间﹑考虑在使用拉铆﹑压铆工艺安装联接器等器件时,工模具与附近所分布元件的干涉等等,都是在PCB的设计阶段所应该考虑的问题。一个优秀的PCB设计者,不但要考虑如何获得良好的电性能和美观布局,还有同样重要的一点那就是PCB设计中的可制造性,以求高质量、高效率、低成本。

 业界新闻



